为什么扭矩不能直接换算成预紧力?
拧紧工具给的是转动力矩,连接需要的是螺栓拉伸后形成的轴向预紧力。螺纹和头部支承面的摩擦、表面处理和润滑不同,同一拧紧扭矩可能得到不同的夹紧力。
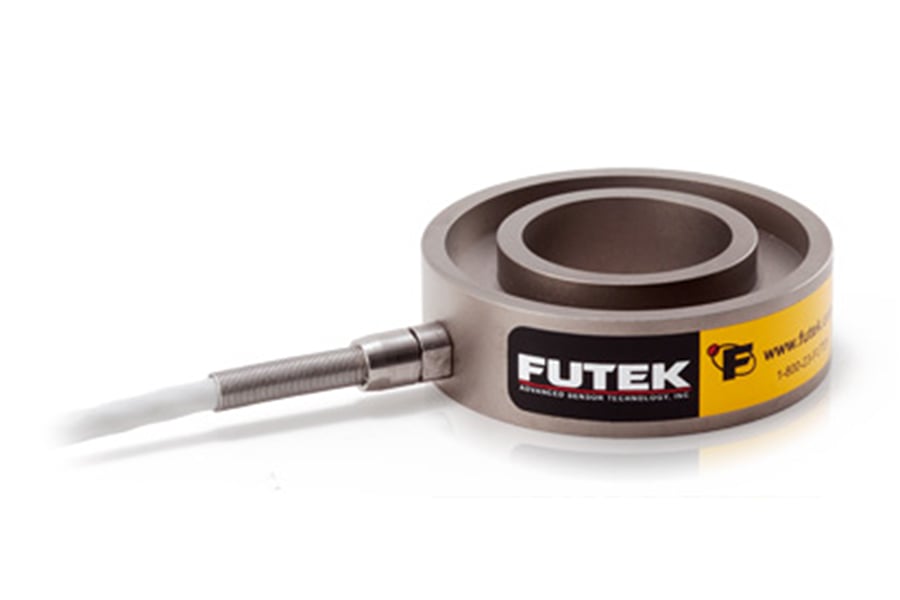
把中空测力传感器放入轴向受力路径,螺杆穿过中心孔,传感器测到的是经过它的压缩载荷。在无旁路、无外部轴向载荷的静力条件下,可用该读数评估试验装配的预紧力。
- 需要建立扭矩与预紧力的关系时,在同一试件、表面与润滑条件下同步记录两路数据。
- 传感器和垫片会增加堆叠高度并改变接触条件,试验结果不能直接当作原连接的现场读数。
传感器和垫片怎样安装?
让螺杆与传感器同轴,留出穿孔间隙。以对应型号图纸确定受力环和支承环,两端使用平整、刚度足够且尺寸合适的承压垫片。垫片不能同时压到非受力区或形成绕开传感器的载荷通路。
- 检查上、下承压面平行度与接触面积,避免局部点载、螺杆擦孔、线缆受拉或拧紧扭转载入传感器。
- 核对总堆叠高度、螺纹有效啮合和工装行程,先低载确认读数方向及接触状态。
怎样同时选量程与孔径?
用目标夹紧力和拧紧过程的预期峰值筛选额定量程,并核对过载条件。不能按工具最大扭矩或螺纹规格单独定量程,也不应拿安全过载作为常用测量区间。
LTH150 适用于空间受限、小夹紧力的工装;FUTEK 图纸 FI1582 列出 5–250 lb 的多个额定档位。LTH300 图纸 FI1425-D 列出 50–1000 lb 的额定档位和多种内径,适合需要进一步匹配孔径和量程的工装。系列上下限不代表单只传感器覆盖全部量程。
- 把螺杆最大外径、中心孔、外径、厚度和承压环尺寸一起核对,按具体订货号确认。
- 对低力段分辨能力有要求时,同时核对输出灵敏度、激励与记录系统噪声。
mV/V 信号怎样读成夹紧力?
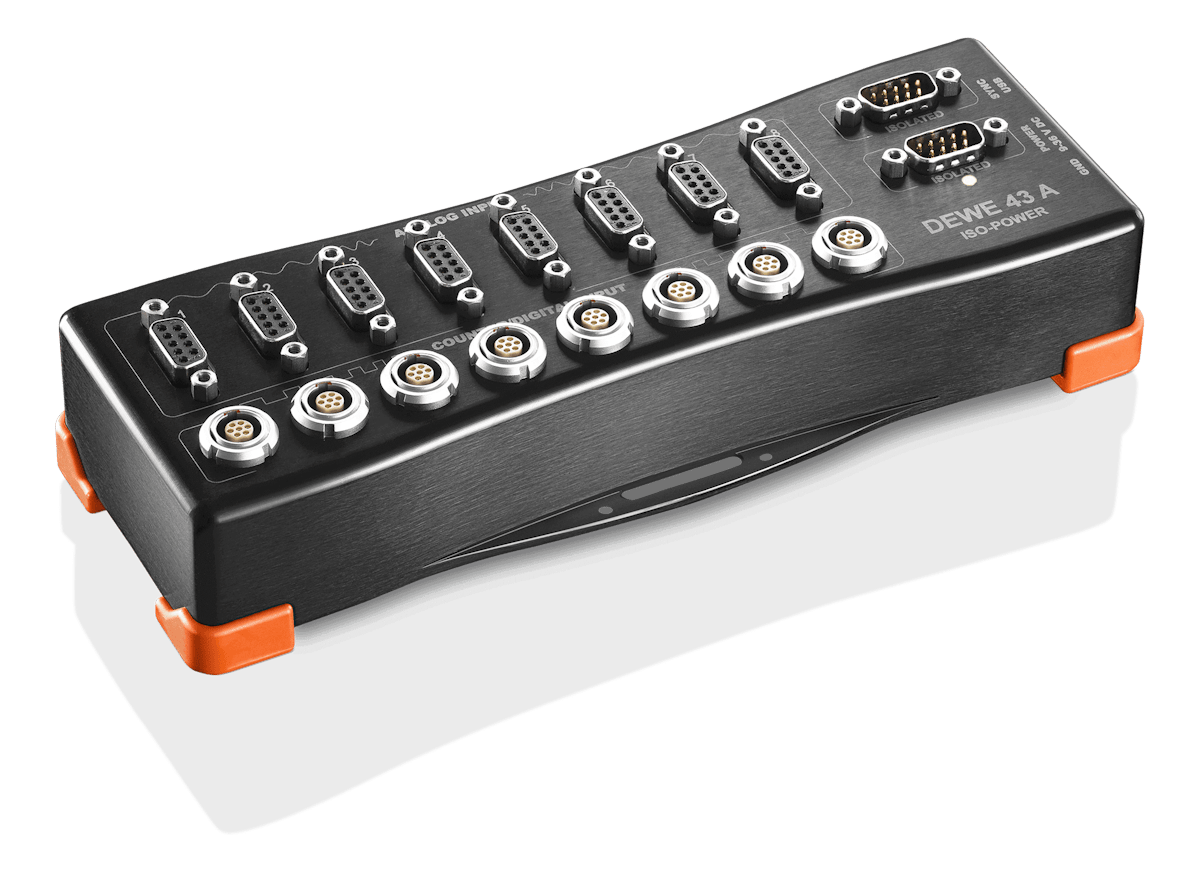
应变桥输出需要匹配的桥路激励和差分输入,可选桥式仪表、桥式数据采集器,或先调理后接电压或电流输入。确认激励、电桥输入范围、接线与标定系数,再把读数换算为 N 或 kN。
需要比较扭矩、转角与夹紧力时,先确认各通道信号格式和时间基准,试采检查峰值能否保留,再设置触发、采样率和滤波。
- 开测前记录无载零点;不要在已施加预紧力后重新清零而丢掉真实载荷。
- 将传感器、调理器与记录系统作为一条测量链核查;实际承压件与校准装夹条件有差异时,应验证装配影响。
拧紧峰值和残余夹紧力怎样比较?
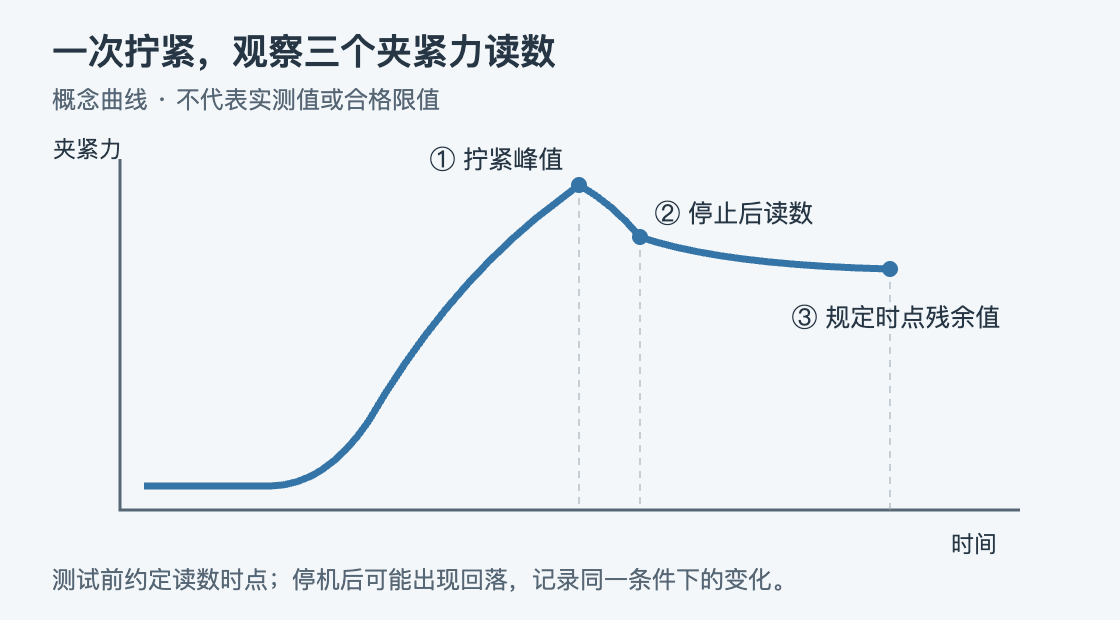
先接通读数和记录,再开始加载。一次拧紧可记录全过程峰值、工具停止后读数和约定时点的残余值。接触面嵌入、松弛或温度变化可能使读数回落,比较时应使用相同的读数时点和工况。
- 保留螺栓与被夹紧件编号、润滑状态、工具程序、时间和原始曲线。
- 重复试验差异偏大时,先检查零点、接触面、对中、滑动、采集削顶及滤波,再分析紧固过程。
做选型前提供哪些数据?
提供螺杆尺寸、目标和峰值夹紧力、允许的堆叠高度、垫片与受力面结构、加载速度以及预期读数时点。注明是单点显示、保持值记录,还是要和扭矩或转角同步。
- 优先核对载荷实际是否全部经过传感器,然后确认孔径、受力面、量程与安装尺寸。
- 已有测力仪表或采集器时,补充型号、桥路激励与接口;需要比较不同工装时,说明标定和重复性验收要求。
SENSORS & INSTRUMENTS
相关产品与资料
以下产品用于对应测量环节,具体量程、接口和安装配置需结合工况确认。